简要描述:管材存放处与施工现场温差大时,电熔焊接前应将管材管件在现场放置半小时,本文讲清温差对焊接的影响与操作要点。
复合管电熔焊接前为什么要放置半小时?直答:管材在存放处与施工现场之间搬运时,如果两处温差大,管材表面会结露或过热,带着冷凝水或温度应力直接焊接,水汽在高温下汽化形成气孔,焊缝强度大打折扣。规范做法是连接前后把管材、管件在施工现场放置至少半小时,让温度接近环境温度、表面干爽后再焊。冬天和季节交替时这一步最容易被赶工期省掉,而恰恰是这时候最关键。
两个后果。一是冷凝水:冰冷的管材进入温暖施工现场,表面立刻凝结水珠,焊接面含水,电熔时水分汽化产生气孔与虚焊,外观看不出来,试压或运行后才渗漏。二是热应力:管材温度与环境差异大时,冷却收缩不均匀,焊口在冷却过程中承受额外应力,长期运行成为裂纹源。半小时的放置,是让管材状态与工况对齐,成本极低,省掉的都是隐患。
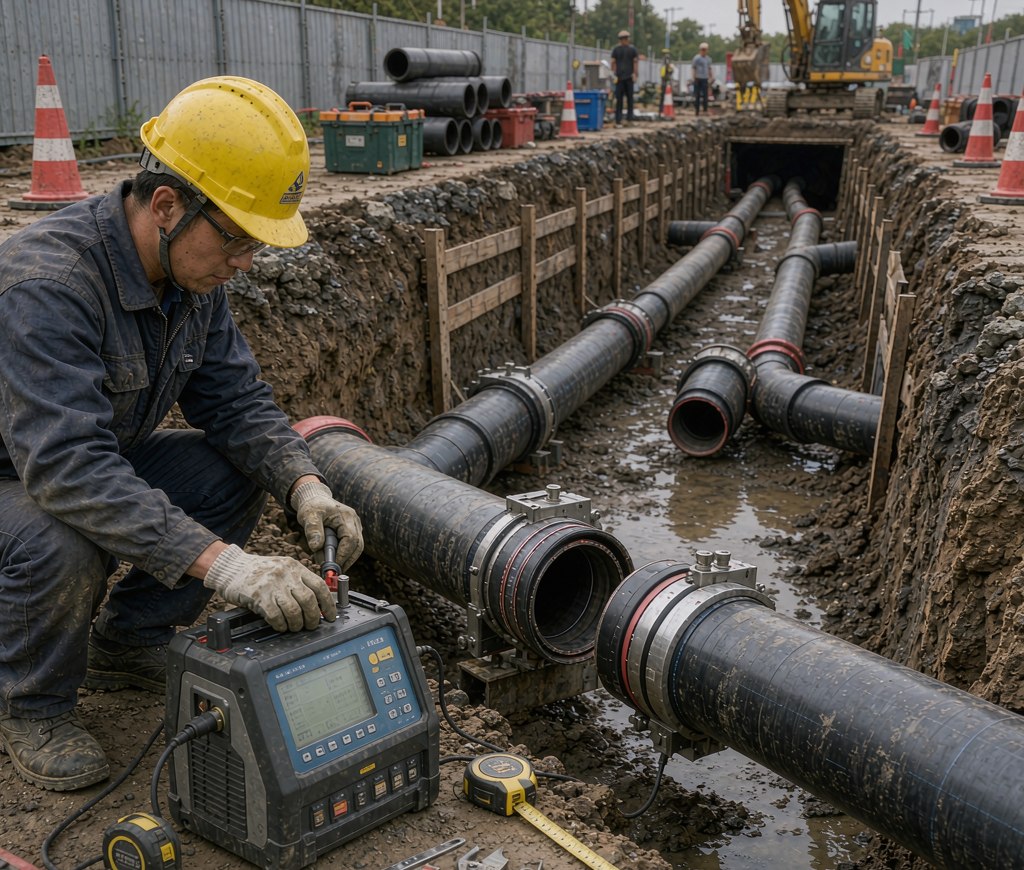
放置半小时只是其中一环,完整准备还有几步:刮削——用专用刮刀或规定目数的刚玉砂布去除待焊区域氧化层,刮削范围要比插入深度再放宽一厘米左右,厚度以能目测变化为准;清洁——用指定清洁剂浸润不起毛的洁净布擦拭管材插入端外表面与管件内表面,除油除污;标记——用记号笔标好插入深度,端面垂直无毛刺。准备做实的焊口,冷却后敲击检查声音密实。
电熔焊机必须用供应商配套的专用设备,参数按管件出厂设定,不要自行调整。焊接时管材与管件可靠固定,防止插入过程中移位或顶出。焊后严禁提前移动或试压——冷却时间按规程执行,未冷却的接头受力会留下残余应力。每个焊口记录焊接参数与操作人,形成可追溯的质量档案。埋地安装还要记住少接头的原则:能整长的不用短节,能少焊的不少焊,每个接头都是一个潜在风险点。
| 失误 | 后果 | 正确做法 |
|---|---|---|
| 温差大直接焊 | 气孔虚焊 | 现场放置半小时 |
| 用砂纸代替规定磨料 | 散粒污染焊缝 | 用规定目数刚玉砂布 |
| 刮削范围不足 | 氧化层残留 | 插入深度外再放宽一厘米 |
| 未冷却就移动 | 接头变形开裂 | 按规程等冷却 |
焊缝的质量在看不见的地方——外观完好的焊口可能内部带气孔。把每一步做扎实,是让每个焊口都经得起试压和时间检验的根本办法。
仓储与室外作业面之间仍有温差与湿度差异,放置半小时作为标准动作执行,成本低保险高。
刮削区域露出新鲜均匀的材质本色、厚度变化可目测判断,范围覆盖插入深度再外放一厘米。
电熔接头不建议带压补焊,割除重焊并分析原因,补焊过的接头可靠性无法保证。
本文由洛阳沃虹石化设备有限公司整理,公司面向加油站、油库与化工企业提供油气回收设备、溶剂回收装置及加油站地埋复合管网的设计制造、安装调试与运维服务,如需方案配置或现场勘查,欢迎联系交流。
 企业名称:
洛阳沃虹石化设备有限公司
 热线电话:
13526990215
 公司地址:
洛阳市新安县洛新产业集聚区东大科技产业园W2-1
 电子邮箱:
lixiang@vohonoilpipe.com
扫码关注我们
洛阳沃虹石化设备有限公司 Powered by EyouCms 豫ICP备17014668号-11 sitemap.xml
 产品分类
 环保前线
 上一篇