真空脱溶工序的溶剂尾气怎么回收?减压蒸馏与冷凝回收的衔接配置
发布时间:2026-09-18
浏览次数:
真空脱溶工序的溶剂尾气,是一处常被忽略的回收点位:脱溶釜在减压条件下把溶剂蒸出,蒸出的溶剂蒸气经冷凝器液化回收,但真空泵出口仍会带出一部分未冷凝的溶剂蒸气。这部分气体浓度不低,直接排空既损失溶剂又增加环保压力。合理的做法是把脱溶真空泵出口尾气统一收集,接入冷凝回收单元,冷凝下来的溶剂回流车间,净化尾气按排放管理要求外排,让减压蒸馏与冷凝回收形成一条完整的回收链。
脱溶尾气从哪来:先把点位和工况摸清
真空脱溶的尾气主要来自三处:真空泵出口、脱溶釜与受槽的呼吸排气、凝液储罐的呼吸口。三处的浓度和气量特征并不一样,真空泵出口是连续排气、浓度随脱溶阶段变化,釜体呼吸排气集中在进出料与升温阶段,凝液储罐呼吸则比较平稳。设计前要把这些点位逐个登记,分清主次再定收集路由。
点位梳理三步走
- 登记点位:真空泵型号与抽气量、脱溶釜规格、受槽与凝液罐容积,逐台记录;
- 判断工况:区分连续排气与间歇排气,标注脱溶高峰时段的持续时长;
- 合并路由:高浓度泵端尾气单独接管进回收单元,低浓度呼吸气可合并后统一处理。
减压蒸馏与冷凝回收怎么衔接
衔接的关键在两处压差和一处温位:真空泵的排气背压不能过高,否则会顶住系统真空度、拖慢脱溶速度;冷凝器的换热能力要与脱溶高峰的蒸气负荷匹配;冷凝温位则按溶剂组分和所需回收程度逐级确定。承接脱溶蒸气的冷凝器属于工艺侧,泵出口的回收单元属于环保侧,两侧的负荷核算要一起做,不能各算一套。
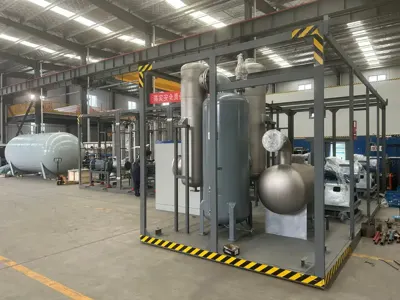
衔接配置的操作步骤
- 核算脱溶高峰的蒸气负荷与不凝气量,作为冷凝器与回收单元的选型依据;
- 泵出口管路设缓冲罐,吸收真空泵脉冲排气、稳定进入回收单元的气量;
- 按溶剂组分确定冷凝温位,易冷凝组分可选常规冷冻水,低沸点组分再考虑深冷;
- 冷凝液设计量管与回用管线,明确返回工艺还是送精馏提纯;
- 净化侧设排放检测口,日常巡检记录出口浓度与凝液回收量。
真空泵直排与接管回收对比
| 对比项 | 真空泵出口直排 | 接管进冷凝回收 |
|---|---|---|
| 溶剂去向 | 随尾气排空,直接损失 | 冷凝液化后回流车间 |
| 车间环境 | 泵房溶剂气味明显 | 岗位空气质量改善 |
| 系统影响 | 无背压顾虑 | 需核算排气背压与真空度匹配 |
| 运行管理 | 无回收量可核 | 凝液计量纳入物料台账 |
运行管理的三个观察点
系统投运后,日常重点看三处:真空度是否稳定在设计区间,真空度掉下来往往是管路漏气或冷凝器背压升高;凝液回收量是否与投料批次匹配,回收量突然下降要查冷凝温位和气源收集是否旁通;缓冲罐压力是否平稳,波动过大说明脱溶工况与回收单元能力不匹配。把这三处的趋势连起来看,系统状态好不好一目了然。
常见问题解答
接管回收后会不会影响脱溶速度?
只要泵出口背压在允许范围内、管路阻力核算清楚,脱溶速度快慢基本不受影响;设计时把缓冲罐和管径留足余量更稳妥。
脱溶的溶剂品种经常换,冷凝温位怎么定?
按车间常用的主要溶剂定基准温位,按组分范围校核最低沸点组分,换批时通过温位与负荷调节适配。
回收的凝液含水怎么处理?
凝液先静置分层或送精馏提纯,回用前按车间标准取样检验;含水偏高的气源要在设计阶段就把除水环节考虑进去。
本文由洛阳沃虹石化设备有限公司整理,公司面向化工与制药企业提供冷凝回收、膜分离回收及成套溶剂回收装置的设计、制造与运维服务,如需工艺评估或方案配置,欢迎联系交流。